
JP
炭化タングステン削岩ツールを選択するための簡単なガイド
業界ニュース-炭化タングステンが削岩用途で主流を占める理由
炭化タングステン製の削岩ツールは、通常の鋼製ツールでは数分以内に破壊してしまうような条件下でも耐えられるため、鉱山、採石、建設、地質調査の業界標準となっています。炭化タングステンは鋼よりも約 2 ~ 3 倍硬く、岩石との摩擦によって生じる高温でもその硬さを維持します。これは、炭化タングステンを先端に備えたドリルビットが、刃先を失うことなく花崗岩、玄武岩、または珪岩を何時間も押し進めることができることを意味します。
材料自体は複合材料であり、炭化タングステン粒子がコバルトなどの金属と結合しており、硬質炭化物粒子を所定の位置に保持する接着剤として機能します。この組み合わせにより、工具に硬度 (摩耗に耐える) と靭性 (衝撃時の亀裂に抵抗する) の両方が与えられます。これは純粋な硬化鋼では達成できないバランスです。そのため、小型の手持ち式ロータリーハンマーから巨大なトンネルボーリングマシンに至るまで、現在市場に出ているほぼすべての本格的な削岩ツールが、タングステンカーバイドのインサートやチップに依存しているのです。
一般的なタイプの炭化タングステン削岩ツール
すべての穴あけ作業で同じツールが必要になるわけではありません。最高の性能と最長の耐用年数を得るために、岩石の種類、穴の直径、穴あけ方法に応じて、さまざまな設計のタングステンカーバイド工具が使用されます。
ボタンビット
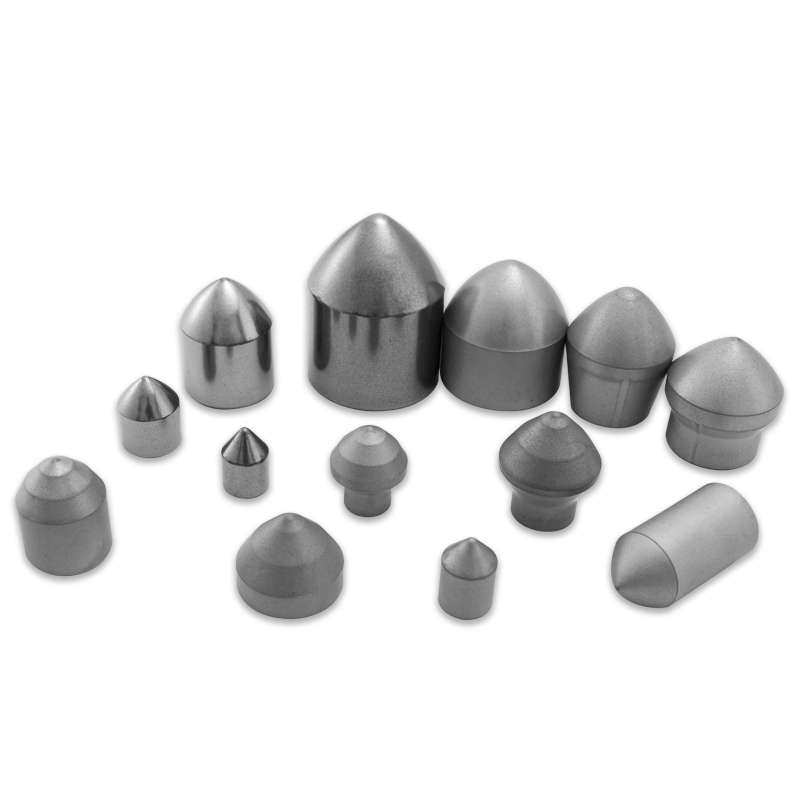
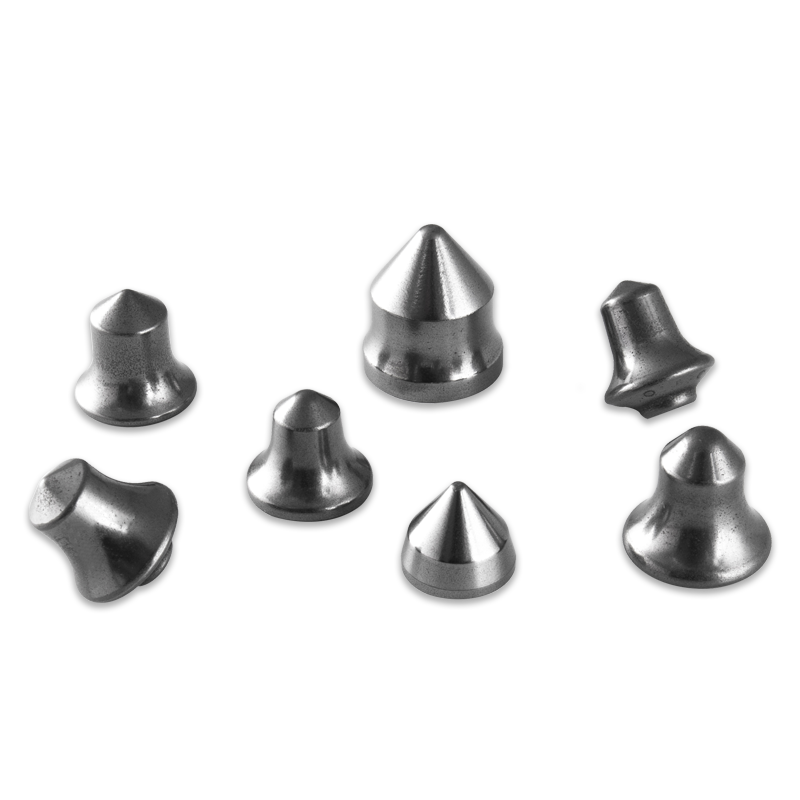
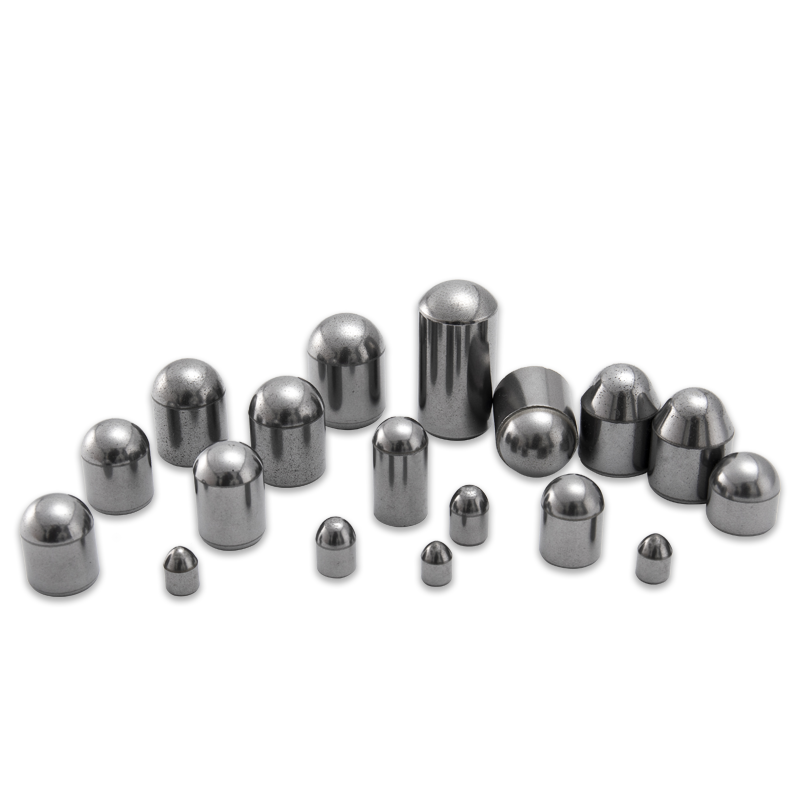
ボタンビットは、スチールビット本体に圧入された丸い炭化タングステンインサートを備えています。これらは、丸いボタンが衝撃応力を均等に分散し、欠けに強いため、硬くて摩耗性の岩石への打撃穴あけに最適な選択肢です。発破孔の掘削、井戸の掘削、ロックボルト締めなどに広く使用されています。
クロスビット・X型ビット
クロスビットは、タガネ状の超硬刃を十字またはX状に配置したビットです。軟らかい岩から中程度の硬さの岩石を効率的に切断し、建設や採石作業での小径の穴に人気がありますが、非常に硬い地層ではボタンビットよりも早く摩耗します。
DTH (ダウン・ザ・ホール) ビット
DTH ビットはハンマー機構をボーリング孔自体に運び、タングステンカーバイドのボタンを通じて岩肌に強力で集中した打撃を直接与えます。この設計は、長いドリルストリングによるエネルギー損失を最小限に抑え、鉱山や井戸用途での深穴掘削に最適です。
トリコンビット
トリコーンビットは、炭化タングステンインサートを散りばめた 3 つの回転コーンを使用します。ビットが回転すると、コーンが岩を砕き、同時にえぐります。これらのビットは、石油やガスの掘削だけでなく、高い回転速度と重いビット上の重量が必要となる大口径の発破孔の掘削でも一般的です。
炭化タングステンのグレードを岩石の状態に適合させる
すべてのタングステンカーバイドが同じように作られているわけではありません。メーカーは、さまざまな炭化物粒子サイズとコバルト含有量をブレンドして、特定の岩石の状態に適したグレードを製造します。間違った材種の選択は、穴あけ工具が早期に故障する最も一般的な理由の 1 つです。
| 超硬グレード | コバルト含有量 | 最適な用途 |
| 微粒子、低コバルト | 6~8% | 摩耗性の高いハードロック |
| 中粒、中コバルト | 9-11% | 汎用、混合編成 |
| 粗粒、高コバルト | 12~16% | 割れた岩や衝撃の大きい岩 |
一般に、コバルト含有量が高くなると靭性は向上しますが、耐摩耗性はわずかに低下します。一方、コバルト含有量が低いと硬度は高くなりますが、強い衝撃を受けると工具が欠けやすくなります。掘削請負業者は通常、工具サプライヤーと協力して、現場で遭遇すると予想される特定の岩層に合わせて調整されたグレードを選択します。
工具の寿命に影響を与える主な要因
最高のものでも 炭化タングステン削岩ツール 最終的には摩耗しますが、どれくらい早く摩耗するかは動作条件に大きく依存します。これらの要素を理解することは、掘削作業員があらゆる点から最大の価値を引き出すのに役立ちます。
- 岩石の摩耗性、石英が豊富な岩石は、柔らかい堆積岩よりもはるかに早く工具を摩耗させます
- 回転速度と加えられる推力、過剰な力は摩耗を促進し、破損のリスクを高めます
- フラッシング効率が悪く、切り粉の除去が不十分なため、再研磨と熱の蓄積が発生します。
- 調整と振動、調整されていないドリルストリングにより、超硬インサートに不均一な応力が発生します
- 冷却と潤滑。冷却が不十分だと超硬に熱亀裂が発生するリスクが高まります。
これらの変数を注意深く監視するオペレーターは、ビット寿命が大幅に長くなり、計画外の工具交換が少なくなる傾向があり、これはメートルあたりの穴あけコストの削減に直接つながります。
穴あけ工具の交換が必要な兆候
摩耗したタングステンカーバイド削岩ツールをいつ交換するかを知ることで、費用のかかるダウンタイムを防ぎ、より上位の高価な掘削装置への損傷を回避できます。
- ビットが新品のときに比べて貫通速度が著しく遅い
- カーバイドボタンまたはインサートに目に見える平坦化または欠けがある
- ドリルストリングからの振動や異音の増加
- 超硬と鋼の接合線付近にクラックが発生
- 不均一な摩耗パターンは、ビットが真の円形の穴を切断できなくなっていることを示しています
削岩ツールのメンテナンスのベストプラクティス
適切なメンテナンスにより、タングステンカーバイド穴あけ工具の耐用年数が延び、穴あけ作業が効率的に実行され続けます。いくつかの習慣は、掘削プログラムの全期間にわたって目に見える違いをもたらします。
定期的に回転して検査する
定期的にビットを回転させ、超硬インサートに摩耗の初期の兆候がないか検査することで、作業員は工具が穴の途中で完全に破損する前に問題を発見できます。これにより、計画的に交換するよりも修理にはるかに費用がかかる可能性があります。
ジョブ間でツールを適切に保管する
炭化タングステンは硬いですが脆いため、保管中にビットを不用意に落としたり積み重ねたりすると、隠れた微小亀裂が発生し、後で突然の故障につながる可能性があります。工具をラックまたはパッド入りの容器に保管すると、超硬エッジが不必要な衝撃による損傷から保護されます。
削岩ツールの信頼できるサプライヤーの選択
評判の良いメーカーからタングステンカーバイド削岩ツールを調達することは、適切なビット設計を選択することと同じくらい重要です。カーバイドの品質が一貫していないこと、カーバイドと鋼本体の間の接合不良、または不正確な熱処理はすべて、現場での早期故障につながる可能性があります。超硬グレード、硬度試験結果、品質管理プロセスに関する明確な文書を提供するサプライヤーを探してください。特定の種類の岩石で試運転するためのサンプル ビットをリクエストすることは、一括注文を行う前にツールが期待どおりに動作することを確認する最も信頼できる方法の 1 つです。
穴あけ工具を最大限に活用するための最終的な考え方
タングステンカーバイド削岩ツールは、あらゆる採掘、建設、探査作業にとって大きな投資であり、適切な選択、グレードのマッチング、メンテナンスを行うことで、掘削速度の向上と全体的なコストの削減につながります。さまざまなビットの種類を理解し、超硬のグレードを岩盤の状態に合わせ、摩耗の初期の兆候を監視することで、掘削チームは工具の寿命を大幅に延ばし、現場での計画外のダウンタイムを削減できます。
当社の製品 //
関連商品