
JP
タングステンカーバイドブレードガイド: グレード、タイプ、および適切なブレードの選択方法
業界ニュース-5人にそれを聞いてください 炭化タングステンブレード おそらく 5 つの異なる答えが得られるでしょう。機械工場では、このフレーズは通常、旋削またはフライス加工のホルダーにクランプされた刃先交換式インサートを指します。フィルム加工工場では、薄いスリッターブレードがラミネートフィルムに対して毎分数百メートルで走行する様子が説明されています。地下では、削岩機のビットに押し込まれたボタン インサート、せん断ドラムのピック、またはトンネル掘削機のカッターヘッドのカッター インサートを意味する場合があります。形状とサイズは大きく異なりますが、その背後にある材料群は同じです。超硬合金、つまりコバルト結合剤によって結合された硬質炭化タングステン粒子の粉末冶金複合材です。
私たちは江蘇省常州市に本拠を置く超硬メーカー、Gaite です。1990 年以来、タングステンカーバイドのプレス、焼結、研削を行っています。その数十年にわたって、お客様から寄せられる質問はほとんど変わっていません。どのグレードですか?どのジオメトリですか?そして、エッジを前回よりも長く持続させるにはどうすればよいでしょうか?この記事では、製造現場で私たちが学んだことと、実際にどのような決定が下されるのかを説明します。
炭化タングステンとスチールの違い
超硬ブレードは、素材が摩耗や変形に強いため、その形状を維持します。硬度は通常、1400 ~ 1700 HV の間にありますが、硬化工具鋼の硬度は約 600 ~ 900 HV です。さらに重要なのは、その硬度が熱に耐えることです。摂氏 800 ~ 1000 度でも、超硬刃はまだ切れ続けていますが、高速度鋼の刃はすでに柔らかくなり、形状が失われています。また、超硬合金は、550 ~ 650 GPa の範囲のヤング率を備え、高い圧縮強度と剛性を備えています。これは、負荷がかかっているときに刃先がワークピースから曲がってはいけない場合にまさに必要なものです。
硬度と熱間硬度
硬度は、炭化物粒子の間にどれだけのコバルトが存在するか、およびそれらの粒子がどれだけ細かいかという 2 つの要素によって決まります。コバルト 6% のサブミクロン グレードは、硬度範囲の最高値に達し、鋭い刃先を維持できるため、仕上げ作業や薄いスリッティング ブレードに適しています。粒子が粗い 10 ~ 12 パーセントのコバルト グレードは、紙の上では柔らかいですが、衝撃による亀裂に対してはるかに耐性があり、これが削岩用インサートやフライスピックに実際に必要なものです。絶対的にどちらのグレードが優れているというわけではありません。彼らはさまざまな質問に答えます。
靭性のトレードオフ
何も無料では得られません。超硬は折れる前に曲がらず、欠けてしまいます。抗折力は一般に 2000 ~ 3500 MPa の間にあり、コバルト含有量や粒子サイズを変更すると、数値は硬度と逆の方向に変化します。熱サイクルは 2 番目の圧力です。断続切削、フライス加工、湿式切削はすべて、刃先への急速な加熱と冷却のサイクルを引き起こし、超硬は摩耗するずっと前に熱亀裂を発生させることでそれに反応します。これらのメカニズムのどれが工具寿命を制限しているのかを理解することが、ブレードを適切に指定するための第一歩です。
メイン Blade ファミリとその動作場所
「ブレード」という言葉は広範囲の部品をカバーしており、スリッターブレードに適した超硬は、トンネル切羽に耐えられる超硬であることは稀です。以下の表は、一般的なファミリーをサービス中に満たす条件にマッピングしたものです。製品固有の詳細なウォークスルーについては、次のガイドを参照してください。 炭化タングステン切断刃の種類と用途 ジオメトリとエッジの準備について詳しく説明します。
| ブレードファミリー | 典型的な作業条件 | 重要な超硬特性 |
|---|---|---|
| 刃先交換式切削ブレードまたはインサート | 鋼、鋳鉄、または非鉄ワークピースの旋削、フライス加工、溝入れ、突切り加工 | 6 ~ 12 パーセントのコバルト、細粒から中粒、作業に合わせたコーティングとエッジホーニング |
| 薄型スリッターとトリミングブレード | フィルム、フォイル、紙、ラミネート加工素材の連続スリット | サブミクロンの粒子、高硬度、マイクロメートル範囲の真直度、最小限のバリ |
| トンネルボーリングマシンインサート | 高推力下でのカッターヘッド上の岩石との転がりおよび掻き取り接触 | コバルトを多く含む中粒から粗粒、熱疲労と剥離に対する耐性 |
| 道路切削工具とピック | 繰り返し衝撃荷重を加えたアスファルトまたはコンクリート舗装のフライス加工 | 粗粒、コバルト 8 ~ 12%、良好な高温摩耗耐性とボディ保持力 |
| 削岩ボタンとインサート | 硬質研磨層へのダウンザホールハンマーまたはロータリードリルによる穴あけ | 衝撃強度が高く、粒子の抜けに強い粗粒 |
| 丸シャンクピック | 剪断機またはロードヘッダードラムでの石炭および軟岩の切断 | バランスの取れた硬度と靭性、スチールシャンクへの信頼性の高いろう付け接合 |
| スタンピングダイインサート | 大量の板金のブランキング、成形、絞り、冷間圧造 | 高い圧縮強度、中粒から粗粒、欠けやかじりに対する耐性 |
テーブル全体に 1 つのパターンが流れます。衝撃の激しさが増すにつれて、コバルト含有量が増加し、粒子構造が粗大化します。表面仕上げと寸法精度が優先されるため、材料は逆方向に動きます。ブレードが早期に故障する最も一般的な原因は、間違った方向を選択することです。
ご注文前の超硬グレードの見方
グレードの指定はサプライヤーごとに異なるため、カタログ番号を直接比較することが困難になります。パフォーマンスの違いのほとんどは 4 つの変数で説明され、購入を決定する前に 4 つすべてを考慮する必要があります。
- コバルト含有量。 結合相。 6% のコバルトが最大の耐摩耗性を実現します。 10 ~ 12 パーセントは、耐摩耗性の一部を衝撃強度と耐亀裂性と引き換えにします。
- 粒の大きさ。 0.8 マイクロメートル未満のサブミクロングレードは最高の硬度と最も鋭い刃先を与えます。 3 ~ 6 マイクロメートルの粗いグレードは衝撃を吸収し、岩石や舗装工事での剥離を防ぎます。
- コーティング。 CVD および PVD コーティングは摩擦を軽減し、鋼および鋳鉄の加工中のインサートへの熱伝達を制限します。多くの場合、アルミニウム、プラスチック、木質材料には、コーティングされていない研磨グレードの方が適しています。
- エッジの準備。 非常に鋭い刃先が仕上げ加工や柔らかいワークに適しています。ホーニング加工または T ランド加工された刃先は、鋭利な刃先が簡単に折れてしまう荒加工や断続切削におけるマイクロチッピングを防止します。
結合方法をそのリストに追加します。ブレードがろう付けされるか、焼きばめされるか、または機械的にクランプされるかによって、界面で見られる応力が変化するため、ろう付けの実践はグレード自体と同じくらい注目に値します。
ブレードが最初に故障する場所
刃が磨耗して戻ってきたとき、役に立つ質問は、それがどのくらい長持ちしたかではなく、どのように切れたかです。私たちが分析を求められる失敗のほとんどは、少数のカテゴリに分類されます。
- エッジの欠け。 通常は、靭性不足、過剰な送り、またはツールホルダーの振れが大きすぎる兆候です。
- 側面摩耗。 通常の段階的な摩耗メカニズム。急に加速した場合は、切削速度またはワーク硬度がグレードのコンフォートゾーンを超えています。
- クレーター摩耗。 高温での切りくずとすくい面間の化学的相互作用。鋼を高速で加工する場合に最も一般的です。
- 熱亀裂。 クーラントを使用した断続切削や不安定な切削条件によって発生するコーム亀裂。
- ろう付け失敗。 接合部で発生する亀裂。多くの場合、不均一な加熱、過剰な溶加材、または接合後の研削応力が原因です。
- バインダーの浸出。 強力な冷却剤または腐食性媒体によるコバルトの除去。弱い多孔質の表面層が残ります。
それぞれの原因は、より厳しい材種、刃先処理の変更、コーティングの変更、または単なる加工パラメータの変更など、異なる修正を示しています。機構を診断せずにブレードを交換すると、通常、同じ障害が再び発生します。
パウダーからエッジの仕上げまで
常州の工場では、コバルトと混合された炭化タングステン粉末からブレードが作成され、TPA プレスで最終形状に近い形状にプレスされます。次に、低圧焼結により部品が緻密になり、バッチ全体にわたって硬度と気孔率の両方を厳しい制限内に維持することが熟練の技となります。続いて、スウェーデンからのデジタルツールプリセッターとその使い方を熟知した経験豊富な技術スタッフとともに、ドイツから輸入した機器とオーストラリアからの5軸工具研削盤を使用して、研削と刃先の準備を行います。完全な 超硬刃の製造工程 詳細については、このサイトの他の場所で説明されています。
品質管理は同じチェーンを通じて実行されます。当社は ISO 9001 および ISO 14001 システムに準拠しており、当社の高精度ドリル、リーマー、仕上げ工具はドイツの標準生産システムに基づいて生産されているため、プロセスを再認定することなく輸入工具の代替として使用できます。エンジンや一般機械の生産を行う顧客にとって、部品あたりのコストを低く抑えながら、同じ穴の品質と同じバッチの一貫性を実現するという、代替作業が全体の課題となることがよくあります。
製造現場からのアプリケーションノート
金属切断
旋削加工やフライス加工の場合、会話は通常、ブレード自体ではなく、ワークピースの材質と機械の剛性から始まります。安定したセットアップを備えた剛性の高いマシンは、より硬くて鋭いブレードをもたらします。より軽いマシンはそれを罰するでしょう。ワークピースだけでなく、機械に材種を適合させることが、利益のほとんどを占めます。
 炭化タングステン切断刃 タングステンカーバイド切削工具は、機械加工部品の余分な材料を除去することで、必要な寸法精度と表面品質を実現します。 製品を見る→
削岩とトンネル掘削
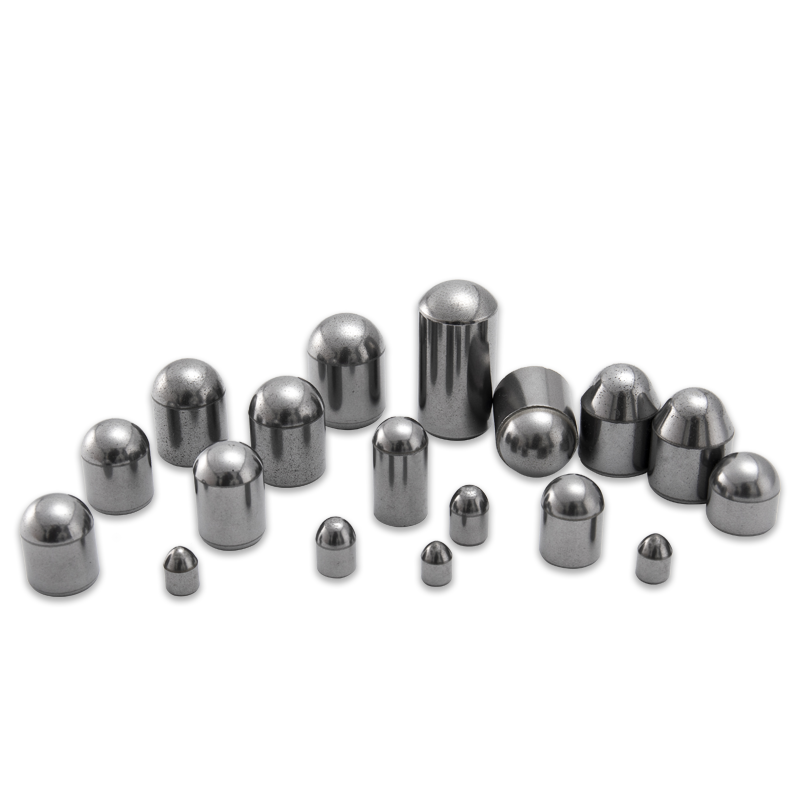
掘削やトンネル工事では衝撃が大敵です。粗粒の高コバルトグレードは、しっかりとサポートされたインサートシートを備えており、より硬い材料を破壊する衝撃荷重にも耐えます。ろう付け、インサートの突出、穴のフィット感への注意は、材種の仕様と同じくらい重要です。
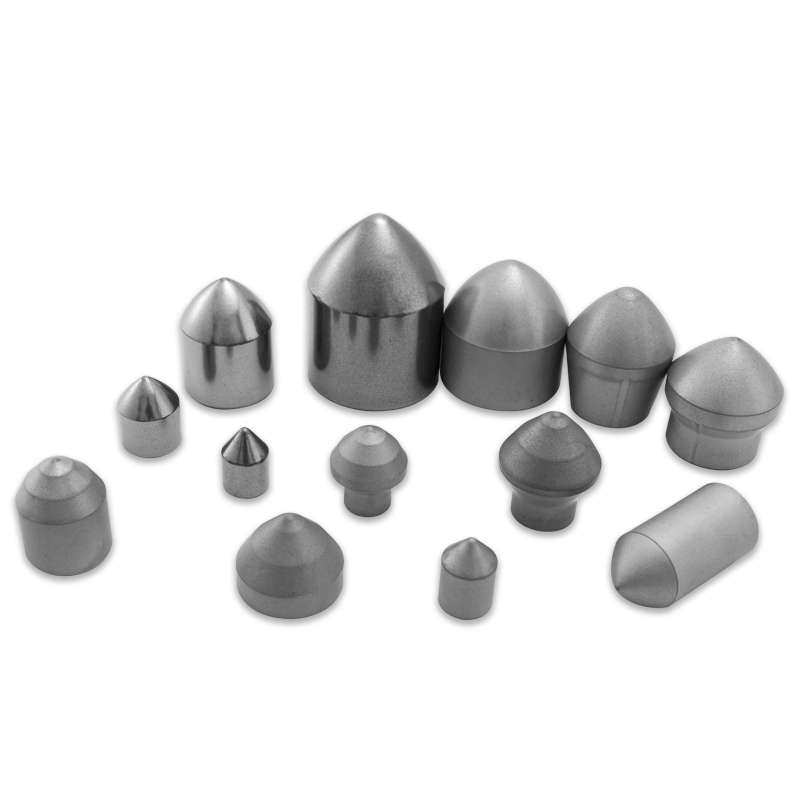
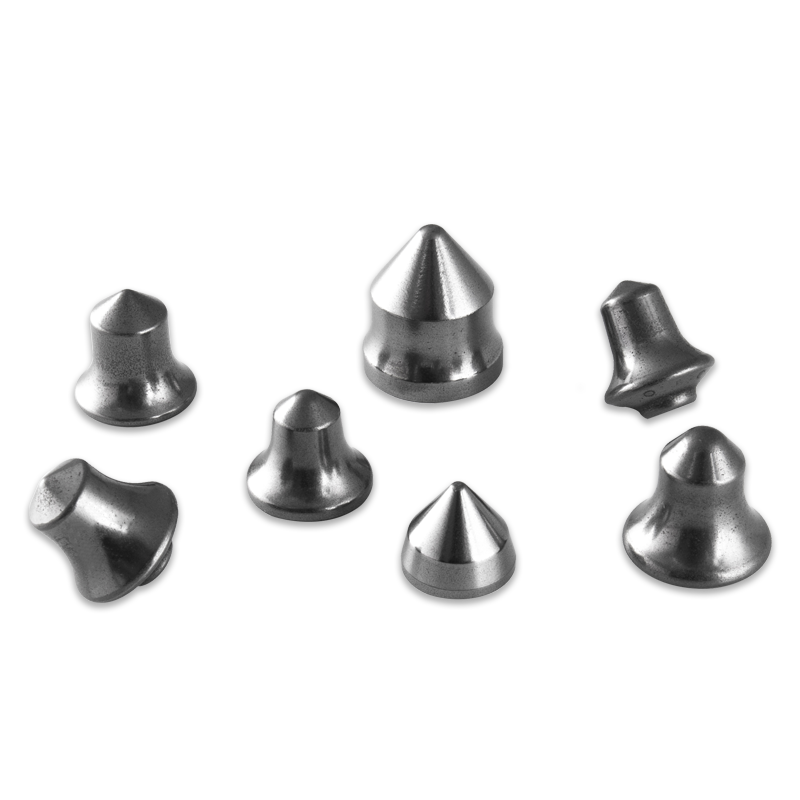
炭化タングステン削岩ツール 従来の鉱山掘削ツールとして、タングステンカーバイド削岩ツールは衝撃や摩耗などの複雑な影響を受けやすく、作業条件は過酷です。 製品を見る→ スタンピングとフォーミング
金型では、ブレードは横荷重を吸収しながら、数十万回のストロークにわたって寸法を保持することが求められます。高い圧縮強度と耐チッピング性はピーク硬度よりも重要であり、適切にサポートされたインサートは、硬いがサポートされていないインサートよりもはるかに長持ちします。
炭化タングステンスタンピングダイ 製造工程において、金型は大きな摩擦や摩耗に耐える必要があります。他の材料と比較して、当社のタングステンカーバイドダイスは耐用年数が長く、間違いなく長寿命です。 製品を見る→ 当社独自の製品範囲には、切断ブレード、トンネルボーリングマシンのインサート、道路フライス工具、削岩工具、石炭採掘用の丸シャンクピック、およびプレス金型が含まれており、標準部品が用途に適合しないカスタム工具も設計します。
ブレードを指定する前の実用的なチェックリスト
- どのような材料が切断され、どのような硬さまたは摩耗性で切断されますか?
- 切断は連続的ですか、それとも断続的ですか、また衝撃負荷はどの程度ですか?
- ブレードはどのように保持されていますか: クランプ、ろう付け、焼きばめ、またはシートに押し込まれていますか?
- スピンドルの振れ、剛性、クーラントの供給など、機械はどのような状態ですか?
- 以前のブレードの寿命を終えたのはどの障害モードですか?
- ブレードは再研磨できますか?交換するまでに何回再研磨するのが現実的ですか?
これら 6 つの質問に正直に答えると、通常、グレード、形状、エッジの準備が自分で選択されます。そうでない場合は、3 週間後に部品が故障してお客様に生産シフトが発生するよりも、アプリケーションについて 20 分間議論することを選択します。
タングステンカーバイドブレードは、高速でフィルムをトリミングする場合でも、トンネルボーリングマシンをオンラインに保持する場合でも、部品あたりのコストに大きな影響を与える小さな部品です。この材料は、負荷に適したグレード、作業に適した形状、焼結炉の作業を元に戻さない接合方法など、注意を払うことで報われます。 1990 年以来、これが当社の焦点であり、次の出荷をどれだけ早く希望するかではなく、ブレードがどのように故障したかをお客様に尋ね続ける理由です。
当社の製品 //
関連商品