
JP
炭化タングステン: 特性、用途、適切な部品の選び方
業界ニュース-ロングウォールシャーラーのピックが数回のシフトごとに摩耗する理由をメンテナンスエンジニアに尋ねると、ほとんどの場合、同じ素材である炭化タングステンに答えが返ってきます。加工監督者にチップがサイクル途中で失敗する理由を尋ねると、同じ名前を聞くでしょう。ただし、炭化タングステンは単一の製品ではありません。これは、硬質で耐摩耗性の複合材料の一種であり、その微細構造、結合剤の含有量、および製造品質によって、部品の耐久性が 1 週間か 1 年になるかが決まります。
炭化タングステンとは何か、そしてそうでないもの
炭化タングステン (WC) はタングステンと炭素の化合物で、通常重量の約 94% がタングステンです。工業用部品では、純粋な形でそれを見ることはほとんどありません。個々の WC 粒子は、延性のある金属結合剤 (ほとんどの場合コバルトまたはニッケル) で結合され、超硬合金と呼ばれる複合材料を形成します。得られる硬度は通常、モース硬度でコランダムに近い 1,700 ~ 2,400 HV に達しますが、バインダーは材料がセラミックのように機能するのを防ぐ靭性を与えます。
バインダーの内容は主要な調整レバーです。コバルトの量が増えると、グレードの耐衝撃性が高まりますが、硬度は低くなります。コバルトが少ないと硬くなり、耐摩耗性が高くなりますが、衝撃で欠ける可能性が高くなります。このため、「炭化タングステン」だけでは十分な仕様とはなりません。グレードの選択は部品の形状と同じくらい重要です。
その使用を促進する主な特性:
- ヤング率は550~700 GPaで、鋼の約2倍
- 硬度 1,700 ~ 2,400 HV (モース硬度で約 9)
- エンジニアリング材料の中で最も高い圧縮強度
- 熱伝導率約84W/(m・K)で刃先の熱を逃がします。
- WC コンパウンド自体の融点は 2,870 °C 付近
鋼材の比較から実際にわかること
鋼鉄はより頑丈です。 炭化タングステン より硬く、より硬く、はるかに耐摩耗性があります。切削、穴あけ、フライス加工、および成形工具の場合、材種が作業に適合していれば、これらの違いは工具寿命の延長と寸法制御の向上につながります。
| プロパティ | 炭化タングステン | 工具鋼 | それが実際に何を意味するか |
|---|---|---|---|
| 硬度 | 1,700~2,400HV | 600~900HV | 超硬刃により切れ味が長く持続 |
| ヤング率 | 550~700GPa | ~200GPa | 切削負荷時のたわみが少ない |
| 耐摩耗性 | 素晴らしい | 中等度 | 摩耗性の岩石や土壌中での寿命が長い |
| 靭性 | 中等度, binder-dependent | 高 | スチールは曲がります。超硬は激しい衝撃を受けると欠ける可能性があります |
| ワークあたりのコスト | 研磨作業が少ない | 高er consumable cost | 高er initial price, longer usable life |
硬さと硬さは、なぜカーバイドが鋼を硬化させ、岩石をドリルで掘り、アスファルトを一日中加工するのかを説明しています。また、超硬は曲がらないという、尊重しなければならないことについても説明しています。工具が過度の振動、衝撃、または断続的な切削状態で使用されると、鋼製エッジでは単純にたわむ箇所で超硬エッジが破損する可能性があります。選択と機械の状態によって、その破損が最初の 1 分で起こるか、まったく起こらないかが決まります。
炭化タングステンが活きる場所
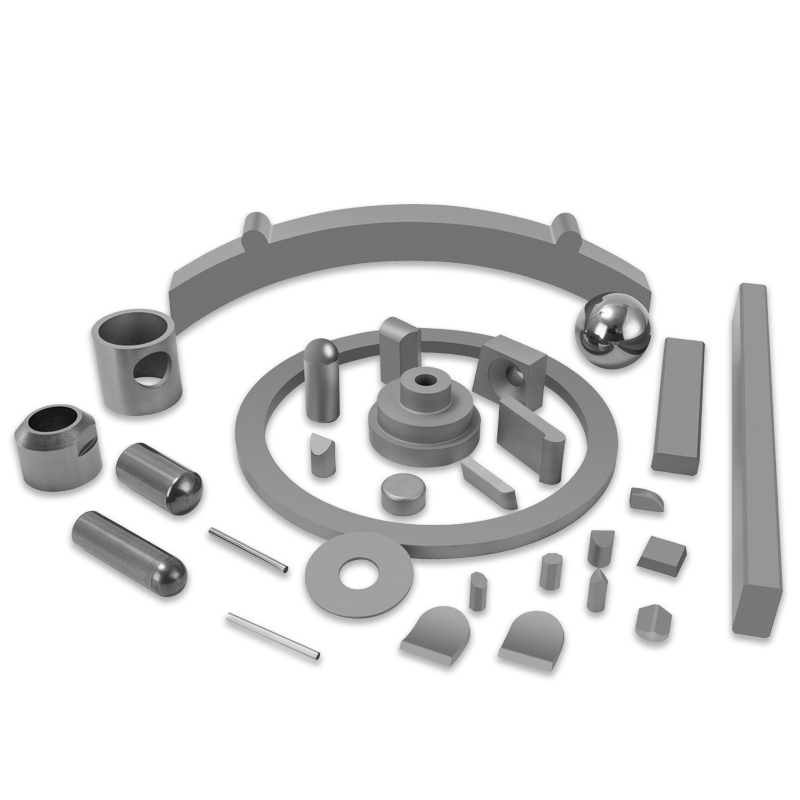
購入するほぼすべてのタングステンカーバイド部品は、小さな製品ファミリーのセットに分類されます。各ファミリーには独自の形状、グレード要件、および典型的な故障モードがあります。
| 製品ファミリー | 代表的な用途 | 誤って適用された場合の主な失敗 |
|---|---|---|
| 切断刃 | 旋削、フライス加工、溝入れ、ねじ切り | チッピングまたはエッジクレーター |
| 削岩工具 | 発破孔、探査、アンカーホール | 摩耗パンクまたは超硬破損 |
| TBMインサート | トンネルボーリングマシンのカッターヘッド | 硬い地盤または混合地盤での破壊 |
| 道路切削工具 | アスファルトおよびコンクリートのフライス加工 | チップの急速な摩耗または損失 |
| 丸シャンクピック | 石炭剪断機、ロードヘッダー | 硬い介在物による過度の摩耗 |
| スタンピング金型 | 板金スタンピングとフォーミング | エッジの摩耗、欠け、プロファイルの損失 |
金属加工用刃物
金属の切断では、タングステンカーバイドのブレードが高いスピンドル速度と高温で動作します。このグレードは、摩耗と熱軟化に同時に耐える必要があります。 PVD または CVD チタンベース層などのコーティングは、特に断続的な切断において寿命をさらに延ばします。生産工場にとって、工具交換の回数が減り、寸法公差が厳しくなり、完成品あたりのコストが削減されるなど、その効果は簡単に測定できます。
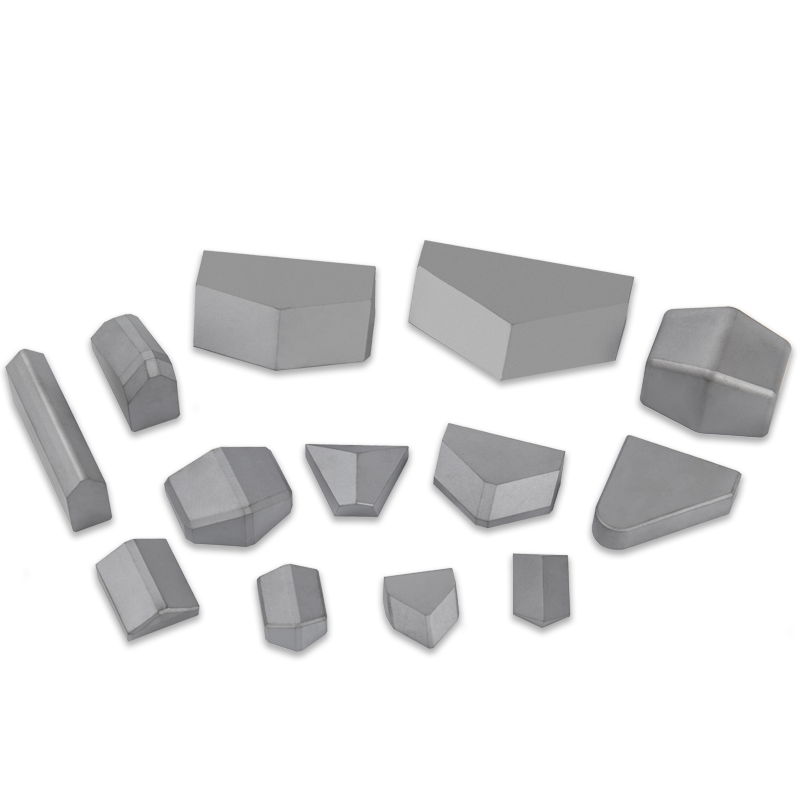
 高速金属加工用超硬切刃 このブレードは、より長い工具寿命とより厳しい公差を求める生産工場向けに設計されています。そのグレードとオプションの PVD または CVD コーティングは、断続切断中の摩耗や熱軟化に耐えるのに役立ちます。 製品を見る→
掘削およびトンネル掘削ツール
削岩は、重要な点で鋼の切断とは逆です。それは、衝撃が支配的であるという点です。ハンマードリルは毎分何千回も超硬ビットを叩き、トンネルボーリングマシンは混合岩にインサートを巨大な力で押し込みます。高グレードのコバルトはそれらの影響を吸収します。より硬いグレードは摩耗に耐えます。現場ごとに岩石の状態が異なるため、最良のサプライヤーは画一的な部品を押し付けるのではなく、グレードを調整します。
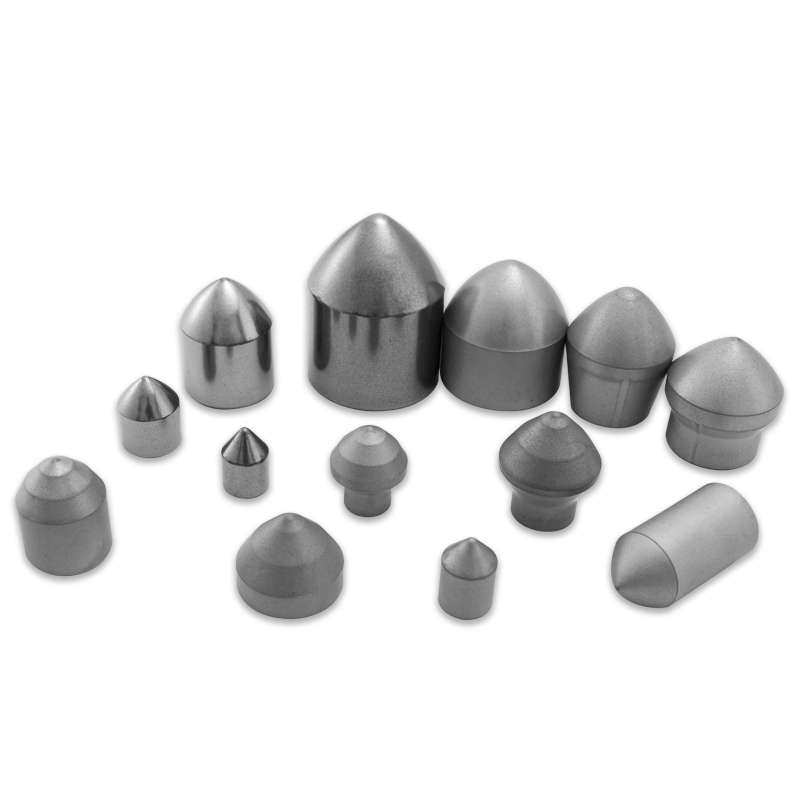
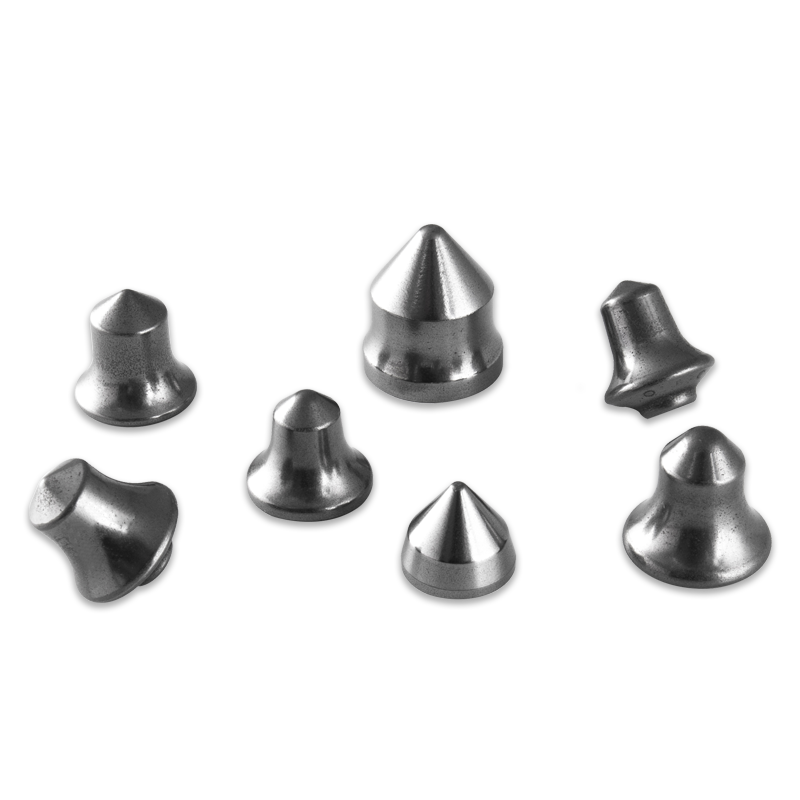
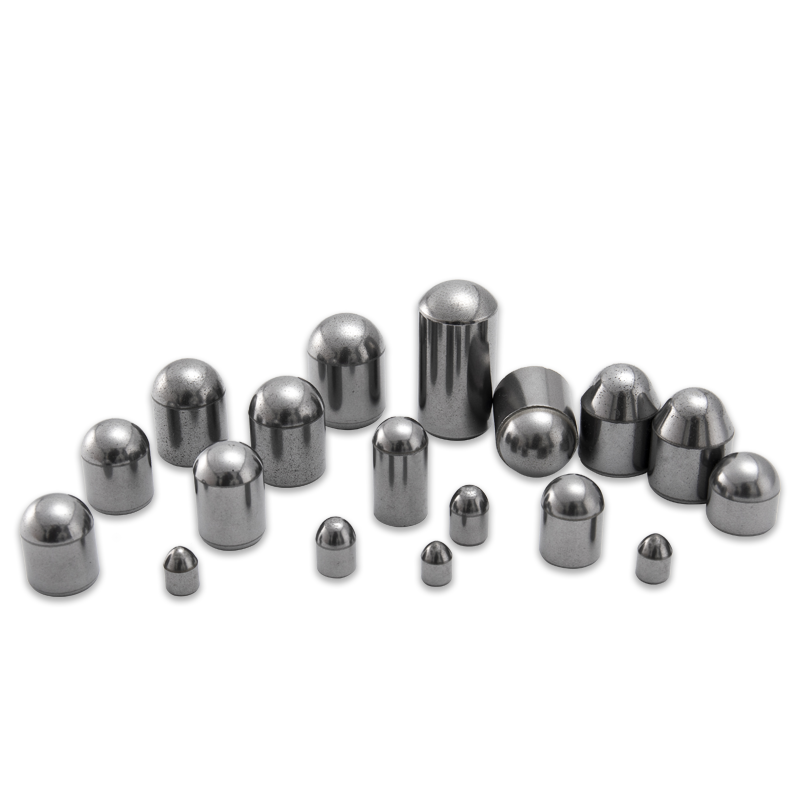
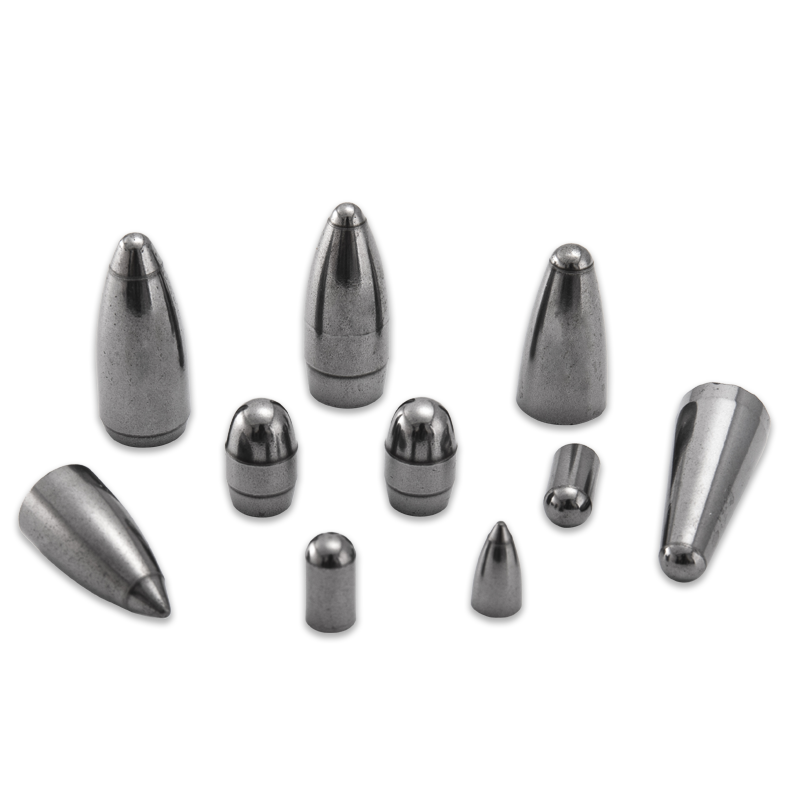
トンネルボーリングおよび削岩用炭化タングステンインサート これらのインサートは、混合地面条件向けの耐摩耗性と衝撃靱性を兼ね備えています。これらは、硬い介在物が先端損失を引き起こす可能性があるトンネルボーリング、道路切削、石炭採掘に適しています。 製品を見る→ 道路切削と石炭採掘
道路切削工具はアスファルトやコンクリートに対して高速で回転するため、熱や衝撃を受けても鋭さを保つ先端が求められます。石炭採掘では、ラウンドシャンクピックも同様の役割を果たします。石炭の切断は簡単ですが、継ぎ目には黄鉄鉱、砂岩、またはその他の硬い介在物が含まれていることが多く、先端や鋼のシャンクを傷つけます。チップ損失は、ろう付けプロセスまたはグレードの選択が地面の状態と一致していない場合によく発生する故障です。
成形用スタンピング金型
スタンピング金型では、耐摩耗性と同じくらい寸法管理が重要です。ダイのエッジが磨耗すると曲げ半径やトリムラインが変化し、ダイの再加工は超硬ブランク自体よりもはるかに高価になります。一貫した結合相を備えた微粒子炭化物は、数百万回のストロークを経てもその形状を維持します。そのため、スタンピング工場ではグレード認定を要求ではなく要件として扱います。
大量成形用の炭化タングステンスタンピングダイ 数百万回のストロークにわたって形状を維持し、耐摩耗性と寸法安定性を提供する金型。安定した結合剤を備えた微粒子超硬により、やり直し作業が減り、耐用年数が延長されます。 製品を見る→ 超硬部品の製造方法とそれが購入者にとって重要な理由
信頼性の高い超硬部品と信頼性の低い超硬部品の違いを理解するために粉末工場を稼働させる必要はありません。プロセスの短いバージョンで説明します。
- 粉末の準備: 炭化タングステン粉末、コバルトまたはニッケル結合剤、および粒子成長抑制剤を秤量し、正確な組成になるまで粉砕します。
- プレス: 粉末を油圧プレスまたは静水圧プレスで成形し、最終輪郭に近い未焼成体を作成します。
- 焼結: グリーンボディは制御された雰囲気内で加熱され、しばしば低圧力が加えられ、気孔が除去され、炭化物粒子が結合して緻密な部品になります。
- 研削: CNC ツールグラインダーのダイヤモンドホイールにより、最終的な切れ刃と公差が生成されます。一般的な切断ブレードまたはピックシャンクでは、このステップにより、部品がツールホルダーに適合し、安定して切断できるかどうかが決まります。
- 検査: デジタル ツール プリセッター、プロファイル プロジェクター、および硬度試験機が、部品の出荷前に形状と材料の品質を検証します。
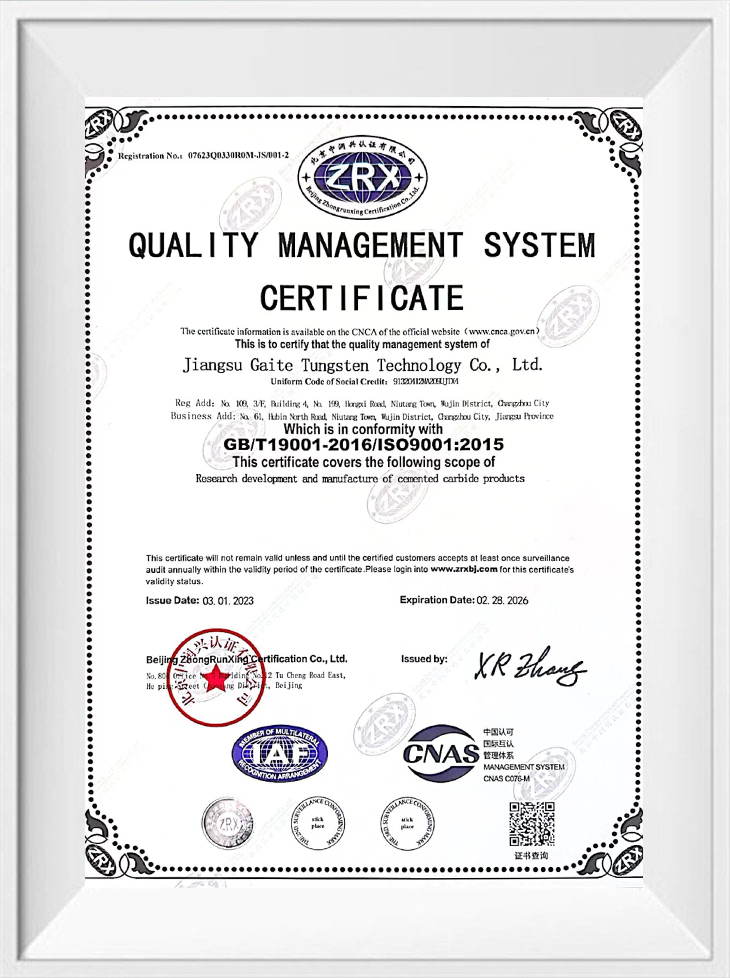
実際的なメッセージは単純です。粉末の混合、プレス、または焼結がずさんな部品は、たとえ図面がどれほど優れていても、すぐに故障します。経験豊富なバイヤーが、低圧焼結炉、TPA プレス、5 軸工具研削盤などの設備について質問するのはこのためです。また、チェーン全体をカバーする品質システムについても質問されます。 ISO 9001 がベースラインです。 ISO 14001 は、工場が研削粉、クーラント、廃棄物も責任を持って管理していることを示しています。
ご注文前にご確認いただきたいこと
最も高価な炭化タングステン部品は、早期に故障する部品です。サプライヤーに依頼する前に 4 つのことを確認することで、そのコストを回避できます。
- グレードの仕様: WC 粒径、結合剤含有量、硬度範囲を書面でお問い合わせください。グレードは、一般的な製品名ではなく、実際のワークの材質または岩石の種類に関連付けられる必要があります。
- 形状と公差: 切削工具とピックの良さは、その適合性によって決まります。外径、刃先半径、着座寸法の検査成績書をご請求ください。
- 品質認証: ISO 9001 は品質システムを文書化し、ISO 14001 は粉塵と廃棄物が適切に処理されることを示します。どちらも工場に行けない場合に便利な信号です。
- 供給の安定性: タングステン精鉱は限られた数の地域で生産されるため、原材料の価格とリードタイムは急速に変化する可能性があります。バッファ在庫と透明なリードタイムを備えたサプライヤーは、お客様の生産スケジュールを保護します。
実際の作業場条件下でカーバイドがどのように動作するかを理解したい場合は、 炭化タングステンの特性と製造に関する実践的なレビュー 次のステップとしては良いでしょう。
適切なタングステンカーバイド部品は、最も安いものでも、最も重いものでも、最も積極的な硬度を主張するものでもありません。これは、岩石、鋼材、機械の剛性、生産量に合わせて指定された部品です。材種と形状を一度正しく設定すれば、工具の交換に費やす時間が短縮され、交換部品にかかる費用も大幅に削減されます。負荷をかけたときのその一貫性こそが、炭化タングステンを現代の切断および摩耗用途のバックボーンにしているのです。
どの製品ファミリーがあなたのプロセスに適合するかを確認するには、 炭化タングステン製品の全範囲 .
当社の製品 //
関連商品